随着砂石骨料需求的持续上涨,不少存量生产线的旧振动筛石机逐渐跟不上产能要求,堵料、筛分精度不足、细沙流失等问题直接影响营收。相较于采购全新设备,针对性升级改造的投入成本仅为前者的20%-30%,是多数中小砂石厂、建筑垃圾处理线的优先选择。
振动筛石机升级的核心痛点锚定
改造前首先要明确旧设备的短板,不要盲目跟风调整参数。行业报告显示,国内近6成服役超过3年的振动筛石机,普遍存在筛分效率比出厂值低20%以上、堵料率超30%的问题,核心痛点集中在三个维度:一是筛网磨损严重,孔径变形导致筛分精度不足,石料含泥量超标卖不上价;二是振动参数不匹配当前物料属性,处理硬石料时振幅不足,湿料时容易糊网;三是配套衔接不合理,上料速度和筛分效率不匹配,导致产能浪费。
低成本改造的3个可落地方向
针对常见痛点,不用更换整机就能实现效能提升,三个方案可按需选择。第一是筛网组件升级,将普通编织筛网更换为耐磨冲孔筛板或聚氨酯筛网,根据物料属性调整筛孔排列方式和筛面倾角(建议调整到15°-22°之间),可降低35%以上的堵料概率,多层筛网还能同时分出3-5种规格骨料,提升产品溢价。
第二是动力与减震系统优化,更换为偏心块可调的振动电机,可根据干料、湿料、建筑垃圾等不同物料调整振幅,配套更换橡胶复合减震垫,可减少机身晃动幅度,延长设备使用寿命30%以上。第三是辅助装置加装,前端加装预筛分挡料板分离大块石料,后端可按需加装喷淋抑尘或负压脱水组件,解决水洗砂石含水量过高、无法直接装车的问题。
 不少改造客户会优先选择邢台市天菱机械制造厂提供的通用型筛网、振动电机配件,适配多数主流机型,配件耐用性比普通市场件高2倍以上。
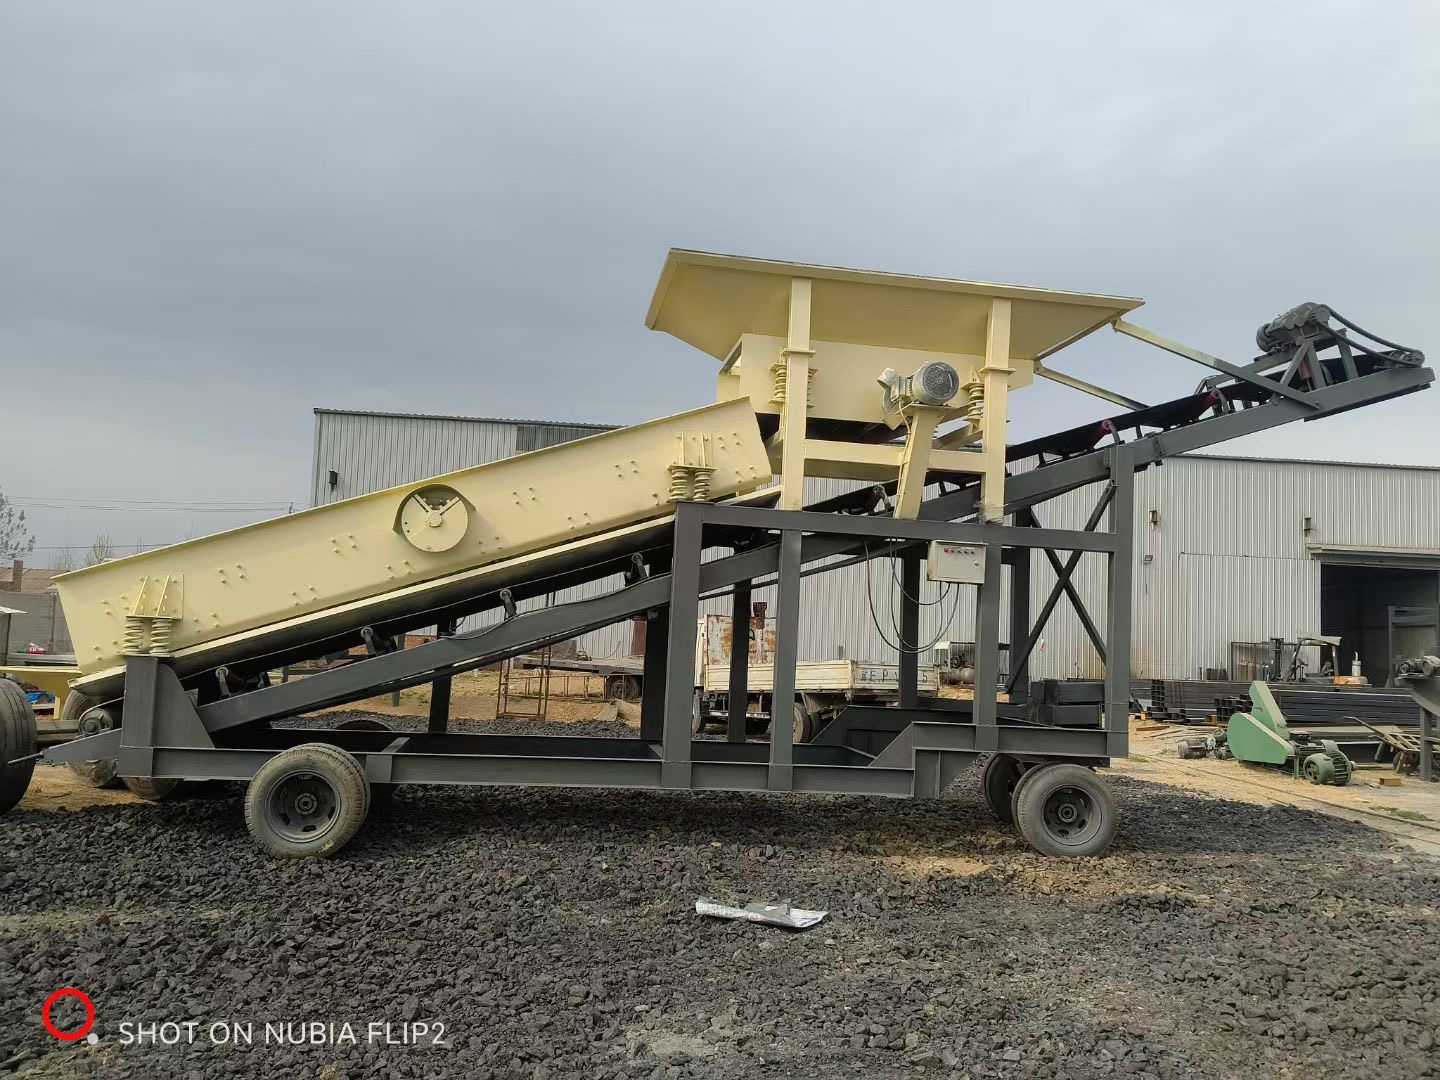
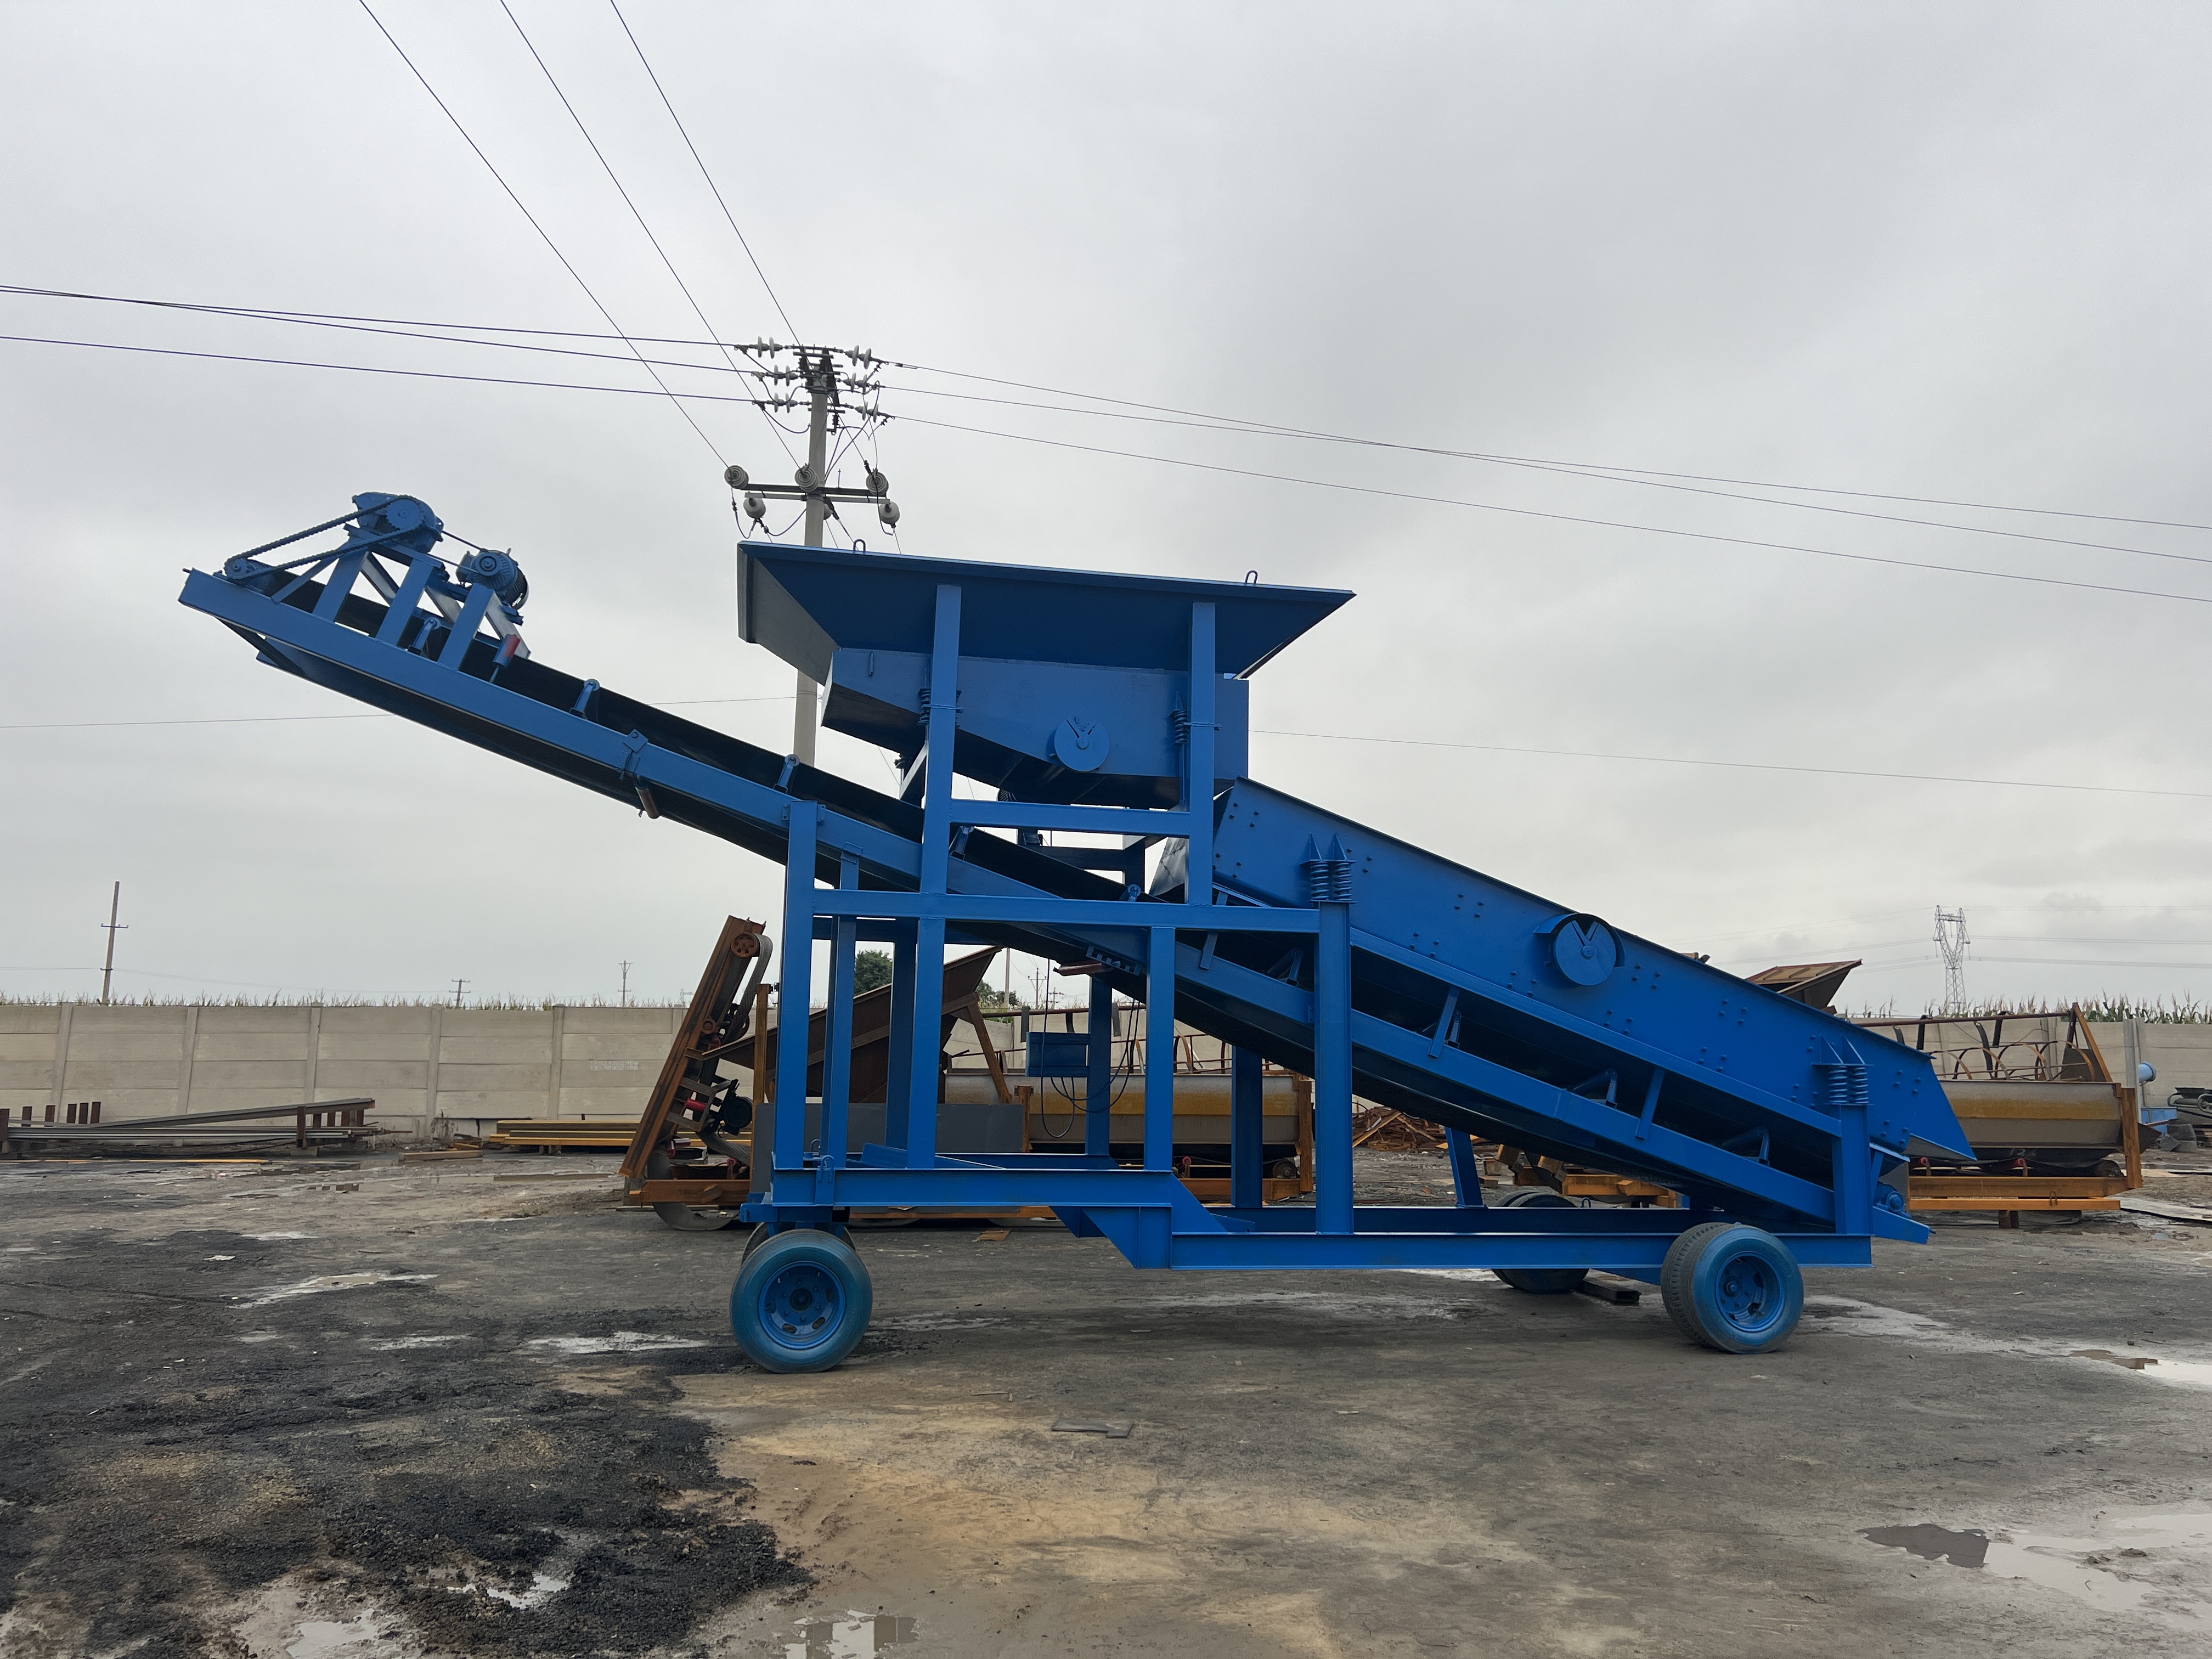
改造后的产能验证与运维注意事项
改造完成后要先进行带料试机72小时,逐步调整上料速度、振动频率等参数,确认产能和筛分精度达标后再正式投产。某头部建筑垃圾再生企业的改造数据显示,其服役4年的旧振动筛石机完成改造后,每小时处理量从28吨提升到45吨,骨料含泥量降到0.7%以下,完全符合商混站收购标准,改造投入仅用2个月就通过营收提升收回。 长期运维阶段要注意每周检查筛网张紧度,每季度校准振动电机偏心块,避免配件松动影响筛分效果。如果涉及整机结构调整、移动化改造等复杂需求,也可以对接邢台市天菱机械的技术团队,提供上门勘测、定制改造方案的服务,改造成功率比自行拼凑配件高40%左右。
整体来看,振动筛石机升级改造的核心逻辑是“精准补短板”,不要盲目追求高端配件,优先针对当前生产线的核心痛点调整,既能控制改造成本,也能快速实现产能提升。对于服役超过5年、核心结构已经老化的设备,也可以考虑更换高性价比的全新机型,进一步释放生产线效能。(全文约1180字)