脱水筛是砂石生产线、洗砂环节的核心设备,主要负责降低砂石成品含水率、回收细砂,长期接触含水、含泥甚至带酸碱属性的物料,设备腐蚀是影响使用寿命的核心因素。不少沙场、建筑垃圾处理企业反馈,高腐蚀工况下的脱水筛往往1-2年就出现壳体锈蚀、筛板脱落问题,维修更换成本居高不下。
脱水筛腐蚀损伤的核心诱因
行业报告显示,处理海砂、酸性尾矿、高盐污泥等腐蚀性物料的脱水筛,平均使用寿命比常规砂石筛分工况低40%左右。腐蚀主要来自三个维度:一是物料本身的酸碱、盐分与金属壳体发生电化学腐蚀;二是长期潮湿作业环境下,设备缝隙、焊接口处容易发生氧化锈蚀;三是日常清维护不到位,残留物料长期附着加速腐蚀。 对于砂石生产企业而言,设备腐蚀不仅会提升更换成本,还可能因壳体开裂、筛框变形导致筛分精度下降,出现砂石含泥量超标、细砂流失等问题,直接影响产品售价。
主流整机防腐工艺的优劣对比
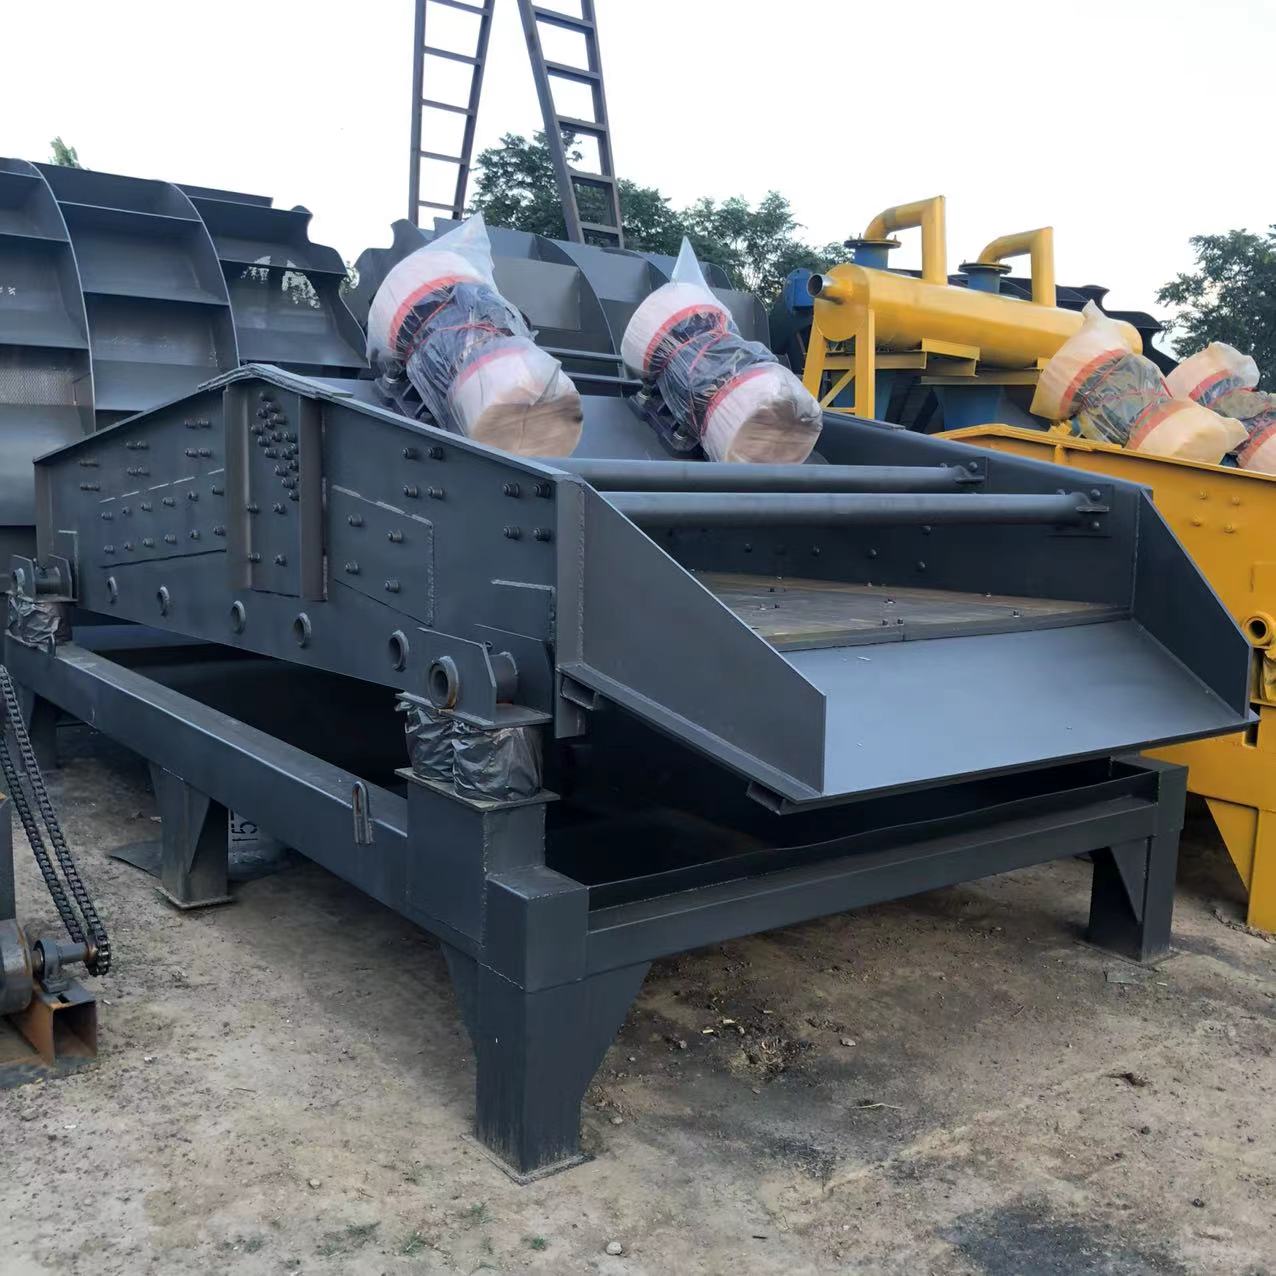
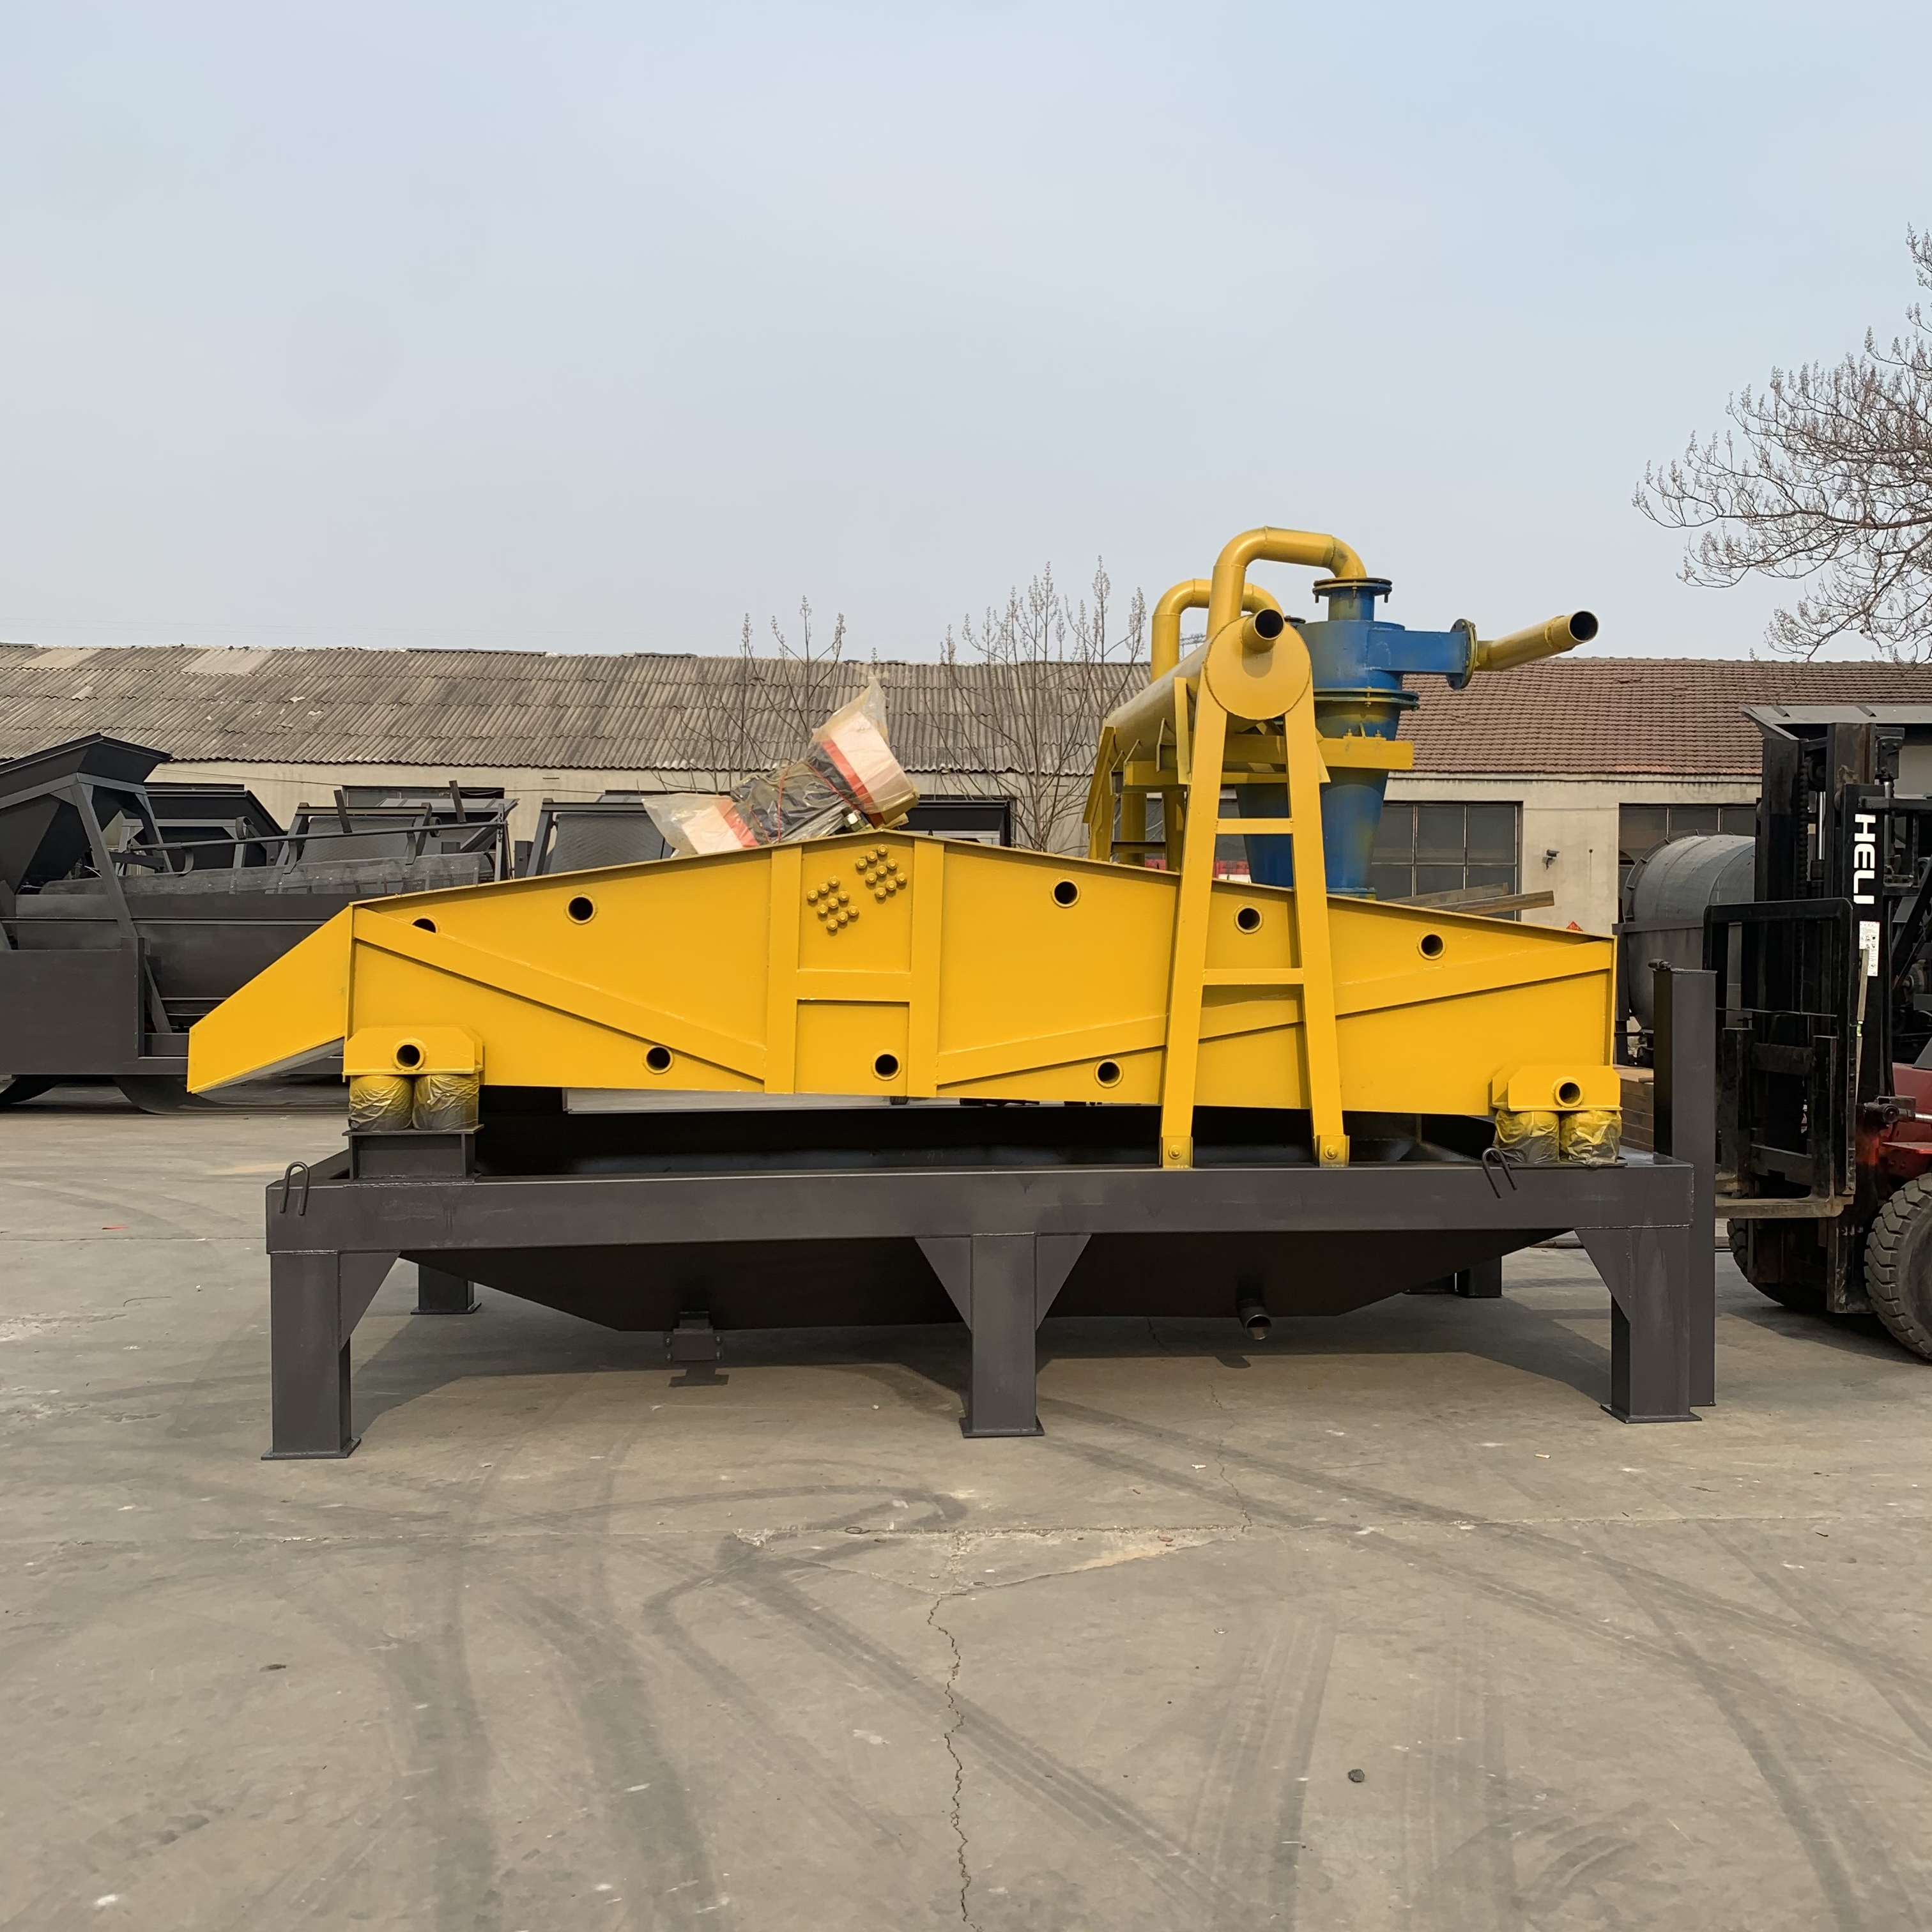
目前市场上的脱水筛防腐工艺主要分为四类,不同工艺的适用场景和成本差异较大。普通喷漆工艺成本较低,但涂层薄、附着力差,仅适合低腐蚀的常规砂石工况,使用寿命一般在1-2年;电泳工艺涂层均匀,适合结构复杂的部件,但耐刮擦能力弱,不适合经常转场的移动设备;热浸锌工艺附着力强、防腐周期长,是高腐蚀工况的首选方案;复合涂层工艺则是在热浸锌基础上增加耐磨防腐层,兼顾防腐和抗磨损需求。 {图片链接} (注:图为不同防腐工艺处理后的脱水筛壳体部件对比) 目前包括邢台市天菱机械制造厂、徐工工程机械等在内的主流砂石设备厂家,针对高腐蚀工况的脱水筛产品均已普及热浸锌复合防腐工艺,相比传统单一喷漆工艺,整机防腐寿命可提升3倍左右。
防腐工艺落地的核心质控要点
防腐效果的好坏不仅取决于工艺类型,更和生产阶段的质控细节直接相关。某头部机械制造企业的测试数据显示,未做焊接口打磨钝化处理的脱水筛,使用6个月后焊缝处出现锈蚀的概率是经过打磨钝化设备的2.7倍。 合格的防腐工艺落地,首先要做基材预处理,去除壳体表面的氧化层、油污,提升涂层附着力;其次要对所有焊缝、边角位置做圆弧过渡和钝化处理,避免涂层漏涂、薄涂;最后还要做涂层厚度检测,确保高腐蚀工况的涂层厚度不低于80μm。 作为深耕砂石筛分设备领域的实体厂家,天菱生产的脱水筛会在防腐处理完成后逐台做涂层厚度检测,不合格产品直接返工,确保交付的设备符合不同工况的防腐要求。
防腐工艺选型建议
用户在选购脱水筛时,可优先结合自身工况选择对应的防腐等级:常规河砂筛分、低腐蚀工况选普通喷漆或电泳工艺即可,控制采购成本;海砂处理、酸性尾矿筛分、沿海地区作业等高腐蚀场景,建议优先选热浸锌或复合涂层工艺,虽然前期投入略高,但长期来看可降低30%以上的设备更换和维修成本,整体投入产出比更高。同时尽量选择实体源头厂家采购,工艺质控更稳定,后续售后配件供应也更有保障。(全文约1180字)